
Quand un manager me demande de lui expliquer le lean management en cinq minutes, je commence toujours par la même précision : le mot « lean » n’existe pas chez son inventeur. Personne chez Toyota n’a jamais parlé de « méthode lean » dans les années 1950. Le terme est né bien plus tard, à des milliers de kilomètres du Japon, et ce décalage entre la pratique et son étiquette explique pas mal de malentendus persistants sur le sujet.
Une définition simple, sans le jargon qui l’accompagne souvent
Le lean management est une approche de gestion et d’organisation qui vise à produire plus de valeur pour le client tout en mobilisant moins de ressources : moins de temps, moins de stock, moins de mouvements inutiles. L’adjectif anglais « lean » signifie « maigre » ou « dégraissé » : l’idée n’est pas de faire moins, mais d’éliminer ce qui n’apporte rien au résultat final. Concrètement, on cherche à repérer et supprimer les gaspillages, ce que les praticiens japonais appellent le muda, pour ne conserver que les tâches qui créent réellement de la valeur du point de vue du client.
Cette double promesse, satisfaire le client et alléger le fonctionnement interne, distingue le lean d’une simple politique de réduction des coûts. J’ai vu des directions confondre les deux, couper dans les effectifs en pensant « faire du lean », et se retrouver avec des équipes épuisées sans que la qualité perçue par le client s’améliore d’un iota. Ce n’est pas la même démarche.
D’où vient réellement le lean management
Le système de production Toyota, né de la contrainte
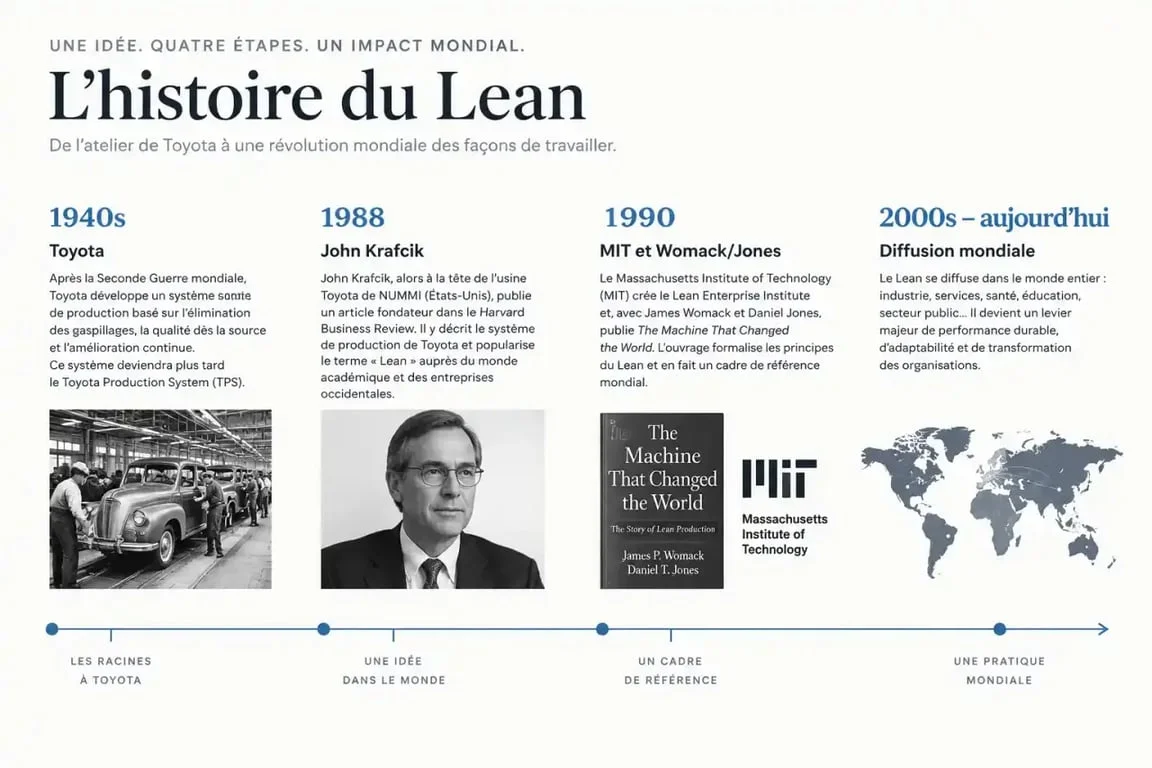
L’histoire commence au Japon à la fin des années 1940, dans un pays exsangue économiquement, où Toyota ne dispose ni des capitaux ni des volumes de production des constructeurs américains. Taiichi Ohno, ingénieur chez Toyota, développe alors le Toyota Production System (TPS), un système pensé pour produire de petites séries avec un minimum de gaspillage et un minimum de stock. Le juste-à-temps, le jidoka (l’arrêt automatique en cas d’anomalie) et l’implication des opérateurs de terrain en sont les piliers.
Le passage par le MIT et la naissance du mot « lean »
Il faudra attendre 1988 pour que le terme « lean » apparaisse formellement, dans un article de John Krafcik, alors chercheur au MIT. Deux ans plus tard, James Womack et Daniel Jones popularisent le concept à l’échelle mondiale avec leur ouvrage « The Machine That Changed the World », qui compare les performances des usines automobiles japonaises, américaines et européennes. Cette publication transforme une pratique industrielle japonaise en méthode de gestion exportable, théorisée, enseignable, et qui finit par dépasser largement le seul secteur automobile.
Les cinq principes qui structurent la démarche
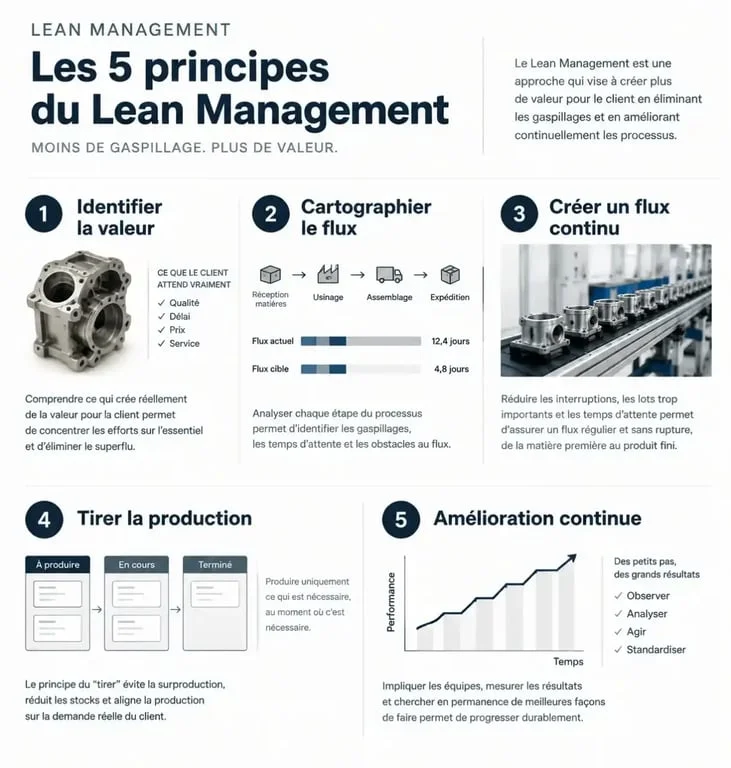
Le Lean Enterprise Institute a formalisé cinq principes qui reviennent dans toutes les mises en œuvre sérieuses du lean, quel que soit le secteur.
Identifier la valeur et cartographier son flux
Tout commence par une question qui semble évidente mais qui est rarement posée frontalement : qu’est-ce que le client est réellement prêt à payer ? Une fois la valeur définie de son point de vue, on cartographie l’ensemble du flux qui y mène, c’est le value stream mapping, pour visualiser chaque étape, chaque attente, chaque transfert, et repérer où se cache le gaspillage.
Créer un flux continu, tirer la production, s’améliorer sans fin
Le troisième principe consiste à fluidifier le processus pour supprimer les ruptures et les stocks intermédiaires. Le quatrième instaure un système de flux tiré (pull system) : on ne produit que ce que la demande réelle déclenche, plutôt que de pousser une production anticipée sur la base de prévisions. Le cinquième, l’amélioration continue, est probablement le plus mal compris : ce n’est pas un chantier ponctuel mais une philosophie qui s’inscrit dans la durée, portée au quotidien par les équipes elles-mêmes, pas seulement décrétée par la direction.
Les outils qui donnent corps à la méthode
Le lean s’appuie sur une boîte à outils assez large, chacun répondant à un problème précis plutôt qu’à une application générique.
| Outil | Objectif principal | Quand l’utiliser |
|---|---|---|
| 5S | Organiser et standardiser l’espace de travail | Poste de travail désordonné, temps perdu à chercher |
| Kaizen | Amélioration continue portée par les équipes | En continu, comme culture de fond |
| Kanban | Visualiser et réguler le flux de travail | Gestion de production ou de projet en flux tiré |
| VSM | Cartographier la chaîne de valeur | Diagnostic initial d’un processus |
| PDCA | Piloter un cycle d’amélioration (Plan-Do-Check-Act) | Test d’une solution avant généralisation |
| SMED | Réduire les temps de changement de série | Production avec changements fréquents de référence |
| Poka-Yoke | Empêcher l’erreur à la source | Étapes critiques sujettes à l’erreur humaine |
Le Six Sigma mérite une mention à part : né chez Motorola en 1986, il vise la réduction de la variabilité et des défauts via le cycle DMAIC (Définir, Mesurer, Analyser, Améliorer, Contrôler). Il est souvent associé au lean sous l’appellation « Lean Six Sigma », mais les deux approches restent distinctes : le lean chasse le gaspillage et les délais, Six Sigma chasse la variabilité statistique. Elles se complètent plus qu’elles ne se remplacent.
Ce que le lean apporte, et ce qu’il coûte si on le pilote mal
Des bénéfices réels quand la démarche est portée avec les équipes
Quand elle est bien conduite, une démarche lean réduit les gaspillages, raccourcit les délais, améliore la qualité perçue et rend l’organisation plus flexible face aux variations de la demande. J’ai accompagné une PME industrielle qui a réorganisé son atelier autour d’un système Kanban simple. Le principal gain n’a pas été la vitesse de production, mais la baisse du stress lié aux urgences permanentes, parce que le flux était enfin visible par tous.
Un revers documenté qu’il serait malhonnête de passer sous silence
L’Institut national de recherche et de sécurité (INRS) a documenté les effets négatifs que peut produire une application mal maîtrisée du lean : intensification du travail, troubles musculosquelettiques, hausse du stress lorsque la standardisation des tâches supprime toute marge de manœuvre aux opérateurs. Le risque n’est pas dans le lean en tant que concept, mais dans une mise en œuvre qui traite la réduction du gaspillage comme une fin en soi, déconnectée des conditions réelles de travail des équipes qui l’appliquent. C’est un vrai dilemme de pilotage, et je n’ai pas de recette magique à proposer ici, juste le constat qu’ignorer cette tension revient à se priver d’un signal d’alerte précoce.
Un terrain d’expérimentation qui a largement dépassé l’usine
Ce qui me frappe le plus avec le lean, c’est sa capacité à se transposer bien au-delà de son berceau industriel. Conçu pour des chaînes de montage automobiles, le TPS a depuis été repris et réadapté par des hôpitaux, des administrations, des cabinets de conseil, des équipes de développement logiciel, chacun retravaillant les cinq principes selon ses propres contraintes. Le Lean Healthcare, par exemple, applique la cartographie de flux au parcours patient pour réduire les temps d’attente sans toucher à la qualité des soins. Cette plasticité est à la fois la force du concept et la source de ses dérives : plus une méthode se généralise, plus elle risque d’être appliquée mécaniquement, sans qu’on prenne le temps de comprendre pourquoi elle fonctionnait dans son contexte d’origine.
Mettre en place une démarche lean sans se précipiter
La tentation la plus fréquente est de vouloir déployer les outils avant d’avoir posé un diagnostic. Une démarche lean commence par observer le terrain, ce que les praticiens appellent le gemba, littéralement « le lieu réel », plutôt que de plaquer une solution standard sur un problème mal identifié. Vient ensuite une phase pilote sur un périmètre restreint, avec des indicateurs simples et partagés, avant toute généralisation. L’étape la plus souvent négligée reste la formation et l’implication réelle des équipes : un chantier lean décidé uniquement par la direction, sans que les opérateurs comprennent le sens de la démarche, produit rarement des résultats durables. Et vous, où en êtes-vous dans votre réflexion sur le sujet, plutôt tenté par une démarche progressive, ou confronté à une pression pour des résultats immédiats ?